PARAFUSO OLHAL DIN 580: GUIA TÉCNICO DE ESPECIFICAÇÕES, CARGAS E IÇAMENTO SEGURO
Ajustes de Contato na Interface de Elevação
A integridade estrutural em operações de movimentação de cargas pesadas exige precisão micrométrica nas conexões rosqueadas. O parafuso olhal DIN 580 atua como o ponto de ancoragem principal para suspensão de maquinários, carcaças de motores e redutores de velocidade. Qualquer desvio físico na montagem desse componente gera tensões mecânicas desequilibradas que comprometem a segurança do içamento
O primeiro ponto de diagnóstico refere-se ao assentamento plano da base do olhal. A norma DIN 580 especifica que a face de encosto do flange cilíndrico deve aderir totalmente à superfície de contato do equipamento. Pequenas irregularidades decorrentes de rebarbas de usinagem ou depósitos de pintura impedem o acoplamento completo, concentrando as forças de flexão nos primeiros filetes da rosca.
Para evitar essa concentração prejudicial de forças, o furo roscado de recepção deve ser chanfrado e perpendicular à superfície de apoio. A profundidade útil da rosca no equipamento precisa ultrapassar o comprimento do pino roscado do parafuso do olhal, garantindo que o travamento ocorra pelo flange e não pelo fim da rosca.
Comportamento Dinâmico e Desgaste de Filetes
O diâmetro nominal e o passo da rosca métrica padrão do parafuso olhal são determinantes para a distribuição homogênea das tensões de cisalhamento. A folga de acoplamento entre as roscas interna e externa deve respeitar as tolerâncias de classe 6g para o parafuso e 6H para o furo rosqueado.48
Quando essas folgas excedem os limites estabelecidos, a vibração dinâmica durante o transporte provoca o desgaste acelerado por atrito e fadiga de contato. Sob cargas oscilantes, a folga micrométrica gera pequenos impactos repetitivos que deformam plasticamente o topo dos filetes.
Esse processo de microdeformação culmina no afrouxamento do torque de aperto inicial, permitindo a rotação involuntária do parafuso olhal. Se o olhal girar fora de sua posição planejada de trabalho, o cabo de elevação exercerá força em uma direção desfavorável, gerando tensões de flexão elevadas no pescoço do parafuso.
Metalurgia do Aço Forjado C15E
A resistência ao colapso mecânico do parafuso olhal DIN 580 fundamenta-se no processo de forjamento por matriz fechada utilizando aço carbono qualificado. Esse aço de baixo carbono apresenta excelente ductilidade, característica crítica para absorver choques mecânicos sem sofrer ruptura frágil.
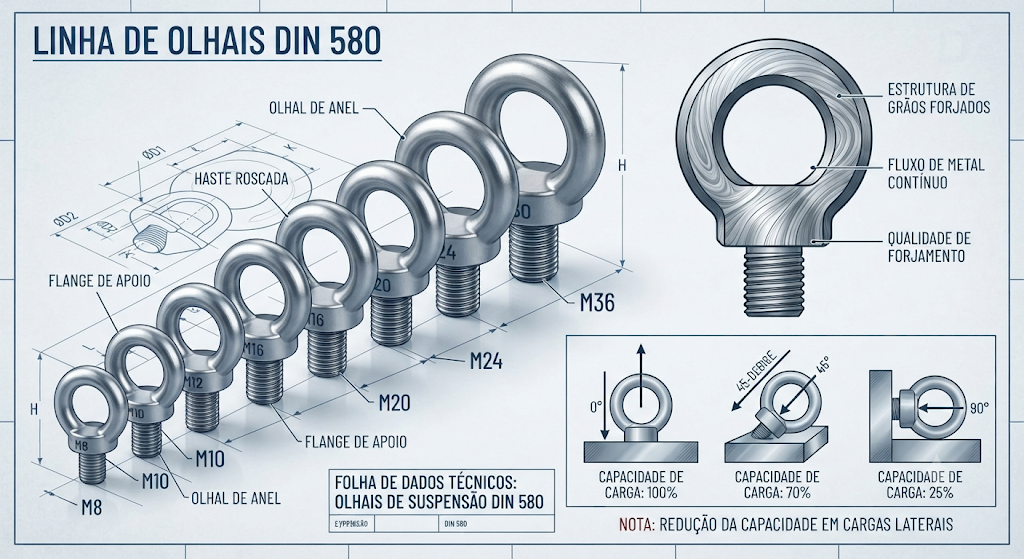
O processo de conformação mecânica a quente direciona o fluxo de grãos do metal ao redor do contorno do anel. Essa continuidade estrutural impede a formação de planos de clivagem fáceis que caracterizam as peças usinadas diretamente de barras laminadas.
O refino de grãos resultante do forjamento confere ao aço C15E uma alta tenacidade a temperaturas de trabalho que variam entre vinte graus Celsius negativos e duzentos graus Celsius positivos. Esse comportamento metalúrgico garante que o parafuso olhal sofra deformação plástica perceptível antes de atingir o limite de ruptura por tração.
Limites Físicos sob Ângulos de Içamento
O vetor de força exercido pelo cabo de aço determina a carga real admissível no parafuso olhal. A capacidade de carga de trabalho segura diminui drasticamente à medida que o ângulo de elevação se desvia da linha vertical axial
- Tração Axial (Zero Grau): O parafuso opera sob esforço puro de tração linear, permitindo a aplicação de cem por cento da carga limite de trabalho nominal.
- Inclinação Lateral (Até 45 Graus): A força inclinada gera um binário de flexão no flange de encosto, reduzindo a capacidade de carga útil em aproximadamente trinta por cento.
- Inclinação Transversal (Até 45 Graus em Duas Direções): Exige atenção redobrada quanto ao alinhamento plano dos anéis de elevação, reduzindo a capacidade segura para a metade do valor axial original.
Içamentos com ângulos superiores a 45 graus em relação ao plano vertical induzem tensões de torção e flexão que violam as premissas de segurança do padrão DIN 580. Para tais situações, o uso de dispositivos giratórios com rolamentos de esferas torna-se obrigatório.
Protocolo de Inspeção Dimensional Pré-Içamento
As equipes de rigging devem executar verificações prévias antes de cada procedimento de elevação, aplicando critérios rigorosos de aceitação dimensional.
- Exame de Trincas e Desgaste: Inspeção visual com auxílio de lentes de aumento para identificar microfissuras na junção entre a haste roscada e o flange
- Verificação Dimensional do Anel: Medição do diâmetro interno e da espessura do topo do olhal utilizando paquímetro calibrado para detectar alongamentos decorrentes de sobrecarga anterior
- Avaliação dos Filetes: Teste de inserção manual da rosca com calibres de rosca passa ou não passa para certificar a ausência de deformação elástica permanente no passo
Qualquer desvio dimensional que exceda cinco por cento da espessura original do anel ou desgaste na haste rosqueada exige o descarte e inutilização definitiva do parafuso olhal.6
Rastreabilidade e Repetibilidade de Processo
A repetibilidade de comportamento físico de cada lote de parafusos-olhais depende da estabilidade do processo de conformação industrial. Na Sidertécnica, controlamos a temperatura de aquecimento por indução do aço por meio de sensores ópticos integrados.
Controle de esse
A gravação em alto-relevo do fabricante, do tamanho da rosca, do lote de rastreabilidade e da indicação de carga na face de cada peça assegura a correta identificação em campo pelos operadores.
Evitar acidentes de trabalho severos e proteger o patrimônio físico da sua empresa em atividades de elevação requer o uso de fixadores forjados com conformidade comprovada.
A Sidertécnica disponibiliza sua engenharia para analisar seus planos de rigging, fornecendo parafusos olhais DIN 580 e porcas olhais DIN 582 com alto rigor de conformidade, visite nossa infraestrutura e entre em contato em contato@sidertecnica.com.brwww.sidertecnica.com.br, ou realize um orçamento imediato com nosso time de vendas pelos números de WhatsApp (11) 99487-2963 e (11) 99120-5317 ou ligando diretamente para o telefone fixo da nossa planta (11) 4070-5040 para assegurar o fornecimento de componentes confiáveis para sua operação de içamento.


